Prima o poi, in quasi ogni reparto di manutenzione, arriva sul banco un pezzo di ghisa rotto: un carter, il corpo di una pompa, un supporto, una staffa di una macchina agricola, il basamento di una vecchia macchina utensile. Sostituirlo può richiedere settimane o essere addirittura impossibile, se il componente non è più in produzione. La riparazione con elettrodi per saldatura specifici è spesso una soluzione valida, a condizione di conoscerne i limiti e di seguire una procedura attenta.
Perché la ghisa è difficile da saldare
La ghisa è una lega di ferro con molto più carbonio dell’acciaio, presente in buona parte sotto forma di grafite. Questa caratteristica le dà ottime doti di colabilità e di smorzamento delle vibrazioni, ma la rende difficile da saldare. Durante il riscaldamento il carbonio si scioglie e, se il raffreddamento è rapido, forma zone molto dure e fragili accanto al cordone. In più, la ghisa grigia, la più diffusa, ha una duttilità molto bassa e non riesce ad assorbire il ritiro del metallo depositato: il risultato tipico di una riparazione fatta male è una nuova cricca che si apre proprio a fianco della saldatura.
I cinque passi della riparazione
Il primo passo è capire che tipo di ghisa si ha davanti. La ghisa grigia ha una frattura scura e granulosa; la ghisa sferoidale, più duttile, si comporta meglio in saldatura; la ghisa bianca, molto dura e chiara in frattura, è praticamente non saldabile. Quando non si è sicuri, conviene trattare il pezzo come ghisa grigia e adottare le precauzioni più conservative.
Il secondo passo è scegliere l’elettrodo. Gli elettrodi al nichel producono un deposito morbido e lavorabile alle macchine utensili, ideale per riparazioni a freddo su pezzi da rifinire. Gli elettrodi al ferro-nichel offrono una resistenza maggiore e sono adatti a pezzi di spessore importante, alla ghisa sferoidale e ai collegamenti tra ghisa e acciaio. Esistono anche elettrodi a base ferro, più economici, il cui deposito però diventa duro e non lavorabile: sono adatti solo a riparazioni non critiche o come primo strato su pezzi molto sporchi.
Il terzo passo è la preparazione. Occorre individuare l’intera estensione della cricca, eventualmente aiutandosi con liquidi penetranti, e praticare piccoli fori alle estremità per evitare che si propaghi durante la riparazione. La cricca va poi aperta con un solco arrotondato, eliminando completamente il materiale fessurato. La pulizia è fondamentale: la ghisa di carter e basamenti è spesso impregnata d’olio, che va eliminato prima della saldatura, ad esempio con un riscaldamento moderato e controllato della zona.
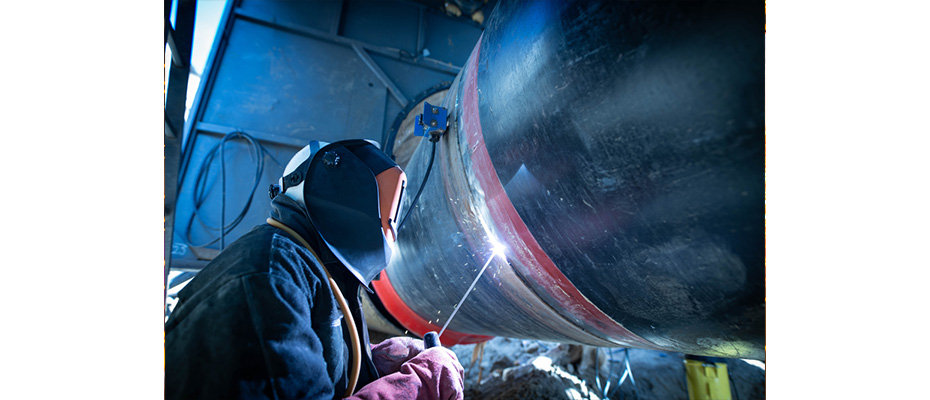
Il quarto passo è la tecnica di saldatura. La riparazione più comune in officina è quella “a freddo”, in cui l’obiettivo è introdurre il minor calore possibile. Si usano elettrodi di piccolo diametro, corrente al limite inferiore dell’intervallo consigliato, arco corto e cordoni diritti senza oscillazioni. Si saldano tratti brevi, di pochi centimetri, e ciascun tratto viene martellato subito dopo la deposizione con un martello a punta arrotondata, per compensare il ritiro. Prima di passare al tratto successivo si attende che la zona si raffreddi fino a poter essere toccata con la mano, procedendo in sequenza alternata.
Per pezzi complessi o di grande valore si può ricorrere alla riparazione “a caldo”, in cui l’intero pezzo viene preriscaldato in modo uniforme, mantenuto caldo durante la saldatura e raffreddato molto lentamente. È una tecnica più impegnativa, che richiede attrezzature adeguate e competenze specifiche, ma che riduce le tensioni e le zone fragili.
Il quinto passo è il controllo. A pezzo freddo, un esame con liquidi penetranti evidenzia eventuali cricche nella zona di fusione. Se il componente contiene fluidi, è opportuna una prova di tenuta prima del rimontaggio.
Quando non riparare
È importante anche sapere quando non riparare. Componenti di sicurezza, parti soggette a pressione senza una valutazione tecnica specifica, pezzi fortemente degradati dal calore o dalla corrosione e la ghisa bianca sono casi in cui la sostituzione o metodi alternativi di riparazione meccanica sono più prudenti.
Sicurezza
Sul piano della sicurezza, la riparazione della ghisa presenta alcuni rischi specifici. I pezzi impregnati d’olio, quando vengono riscaldati, sviluppano fumi e vapori che possono essere abbondanti e infiammabili: la bonifica va eseguita in area ventilata, lontano da materiali combustibili e con aspirazione attiva. Gli elettrodi al nichel producono fumi che contengono composti di nichel, per i quali è raccomandata un’aspirazione localizzata efficace. La martellatura proietta frammenti di scoria calda: occhiali di protezione sotto la maschera e guanti adeguati sono indispensabili. Infine, il preriscaldo a fiamma richiede attenzione alla gestione delle bombole e alla presenza di un estintore a portata di mano.